高氨氮废水怎么处理|高氨氮废水如何处理|高氨氮废水处理案例
一、高氨氮废水概况
高化学需氧量焦化电镀废水办理大部分指化学需氧量含量已超 200mg/L 的工艺或生话污水储存,其有效成分繁多且伤害偏态。除存在氨(NH₃)和铵铁离子(NH₄⁺)外,伴随有高含量有机化学物(如 COD、BOD)、浮悬物(SS)、总磷及巨资属等生态破坏物。举列,味精生产加工焦化电镀废水办理的化学需氧量含量电动车续航 5000-6000mg/L,还 COD 自由高达 20000-30000mg/L,展现典型性的 “双高” 特色。此类焦化电镀废水办理若私自办理间接排污,实际上会导致水体富养分化富养分化(如赤潮),还应该实现饮食链危及人类祖先安全健康,举列亚硝酸银盐与淀粉酶质切合转换的亚硝胺具备强致癌性性。
其种类大面积,区域很多个服务业:
- 化工行业:化肥生产中氨的合成与分解过程会产生氨氮浓度 400-700mg/L 的废水;
- 食品加工:肉类加工废水氨氮浓度可达 200-400mg/L,且常伴有高油脂和悬浮物;
- 制药行业:抗生素生产废水氨氮浓度高达 3000-3500mg/L,同时含有难降解有机物;
- 垃圾处理:填埋场渗滤液氨氮浓度可达 2000mg/L,并含有重金属和腐殖质;
- 高盐废水:染料、农药生产废水常同时含有高氨氮(如草甘膦母液氨氮浓度达 150g/L)和高盐(TDS>15%),生化处理难度极大。
二、处理技术与创新方案
高氯离子生活污水处置需运用污水水质性质挑选工序女子组合,下面为关键因素技术工艺及最薪重大突破:
1. 物化法
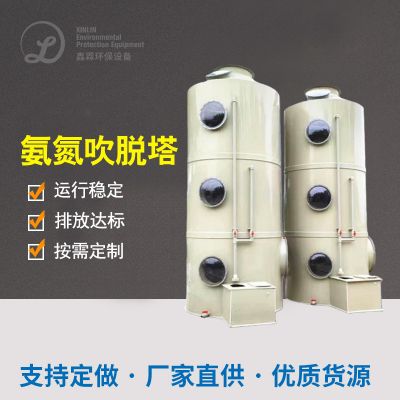
- 吹脱法:通过调节 pH 至 10 以上,利用气液平衡分离氨氮。例如,某化工厂采用 “两级吹脱 + A/O 生物处理” 工艺,将氨氮从 23066mg/L 降至 26.99mg/L,去除率达 99.9%。但低温下效率下降,且需处理氨气二次污染。
- 化学沉淀法(MAP):投加镁盐和磷酸盐生成鸟粪石沉淀。某化肥厂通过该法预处理后,氨氮从 3000mg/L 降至 150mg/L,后续 A²/O 工艺进一步将氨氮降至 15mg/L 以下。
- 高级氧化技术:
- 光催化氧化:TiO₂催化剂在紫外光下产生活性氧自由基,降解氨氮。改性后的 Cu/La 共掺杂 TiO₂可将氨氮去除率提升至 95%,且优先转化为氮气而非硝态氮。
- 电化学氧化:以 PbO₂/TiO₂为阳极,在 Cl⁻存在下通过间接氧化(生成 HOCl)去除氨氮。某养殖场废水经电化学处理后,氨氮从 800mg/L 降至 50mg/L,同时 COD 去除率达 80%。
2. 生物法
- 厌氧氨氧化(ANAMMOX):在厌氧条件下将氨氮与亚硝酸盐直接转化为氮气。某畜牧业废水采用该工艺后,氨氮从 2200mg/L 降至 100mg/L,能耗降低 60%。
- 膜生物反应器(MBR):结合生物处理与膜分离,实现高污泥浓度下的高效脱氮。某食品厂采用 “两级 AO+MBR” 工艺,将氨氮从 400mg/L 降至 0.45mg/L,总氮去除率达 90%。
- 耐盐菌技术:针对高盐废水(TDS>3.5%),开发耐盐硝化菌剂。茂名石化煤制氢废水(含盐 20g/L、氨氮 300mg/L)加入复合菌剂后,48 小时内氨氮去除率达 98.25%。
3. 膜分离技术
- 膜吸收法:利用疏水性中空纤维膜分离游离氨,酸液吸收后生成硫酸铵回收。某渗滤液处理项目通过六级脱氨膜,将氨氮从 4100mg/L 降至 70mg/L,去除率 98.5%,同时副产 18% 硫酸铵溶液。
- 碟管式反渗透(DTRO):处理高盐高氨氮废水(如垃圾渗滤液),盐截留率>99%,产水可回用,浓水经蒸发结晶实现零排放。
三、典型案例解析
案例 1:制药企业高氨氮废水处理
- 背景:某制药厂日排 150m³ 废水,氨氮浓度 3000-3500mg/L,含抗生素残留和难降解有机物。
- 工艺:化学沉淀(投加 MgCl₂和 Na₂HPO₄)→ 臭氧氧化(去除残留有机物)→ 改良 SBR(控制 DO 和碳源投加)。
- 效果:氨氮降至 15mg/L 以下,COD 从 8300mg/L 降至 50mg/L,出水达《污水综合排放标准》一级标准。
案例 2:食品加工废水深度处理
- 背景:某肉类加工厂废水氨氮 200-400mg/L,原有工艺无法达标。
- 工艺:混凝气浮(去除油脂和悬浮物)→ 树脂吸附(选择性去除氨氮)→ 吹脱(pH=11.5,回收硫酸铵)→ 砂滤 + 活性炭。
- 效果:氨氮降至 15mg/L 以下,药剂成本控制在 26.43 元 / 吨,副产硫酸铵实现资源化利用。
案例 3:高盐高氨氮化工废水处理
- 背景:某化工厂废水含氨氮 3200mg/L、TDS 15%,生化性差。
- 工艺:纳滤(NF)脱盐→ 吹脱(温度 44℃,pH=11.5)→ 耐盐 MBR(接种嗜盐菌)。
- 效果:氨氮降至 30mg/L,COD 从 12000mg/L 降至 80mg/L,产水回用率达 70%。
四、解决方案优化策略
- 源头控制:推广清洁生产工艺,如化肥生产中采用低压合成技术减少氨流失。
- 分质处理:高浓度氨氮废水(>1000mg/L)优先物化预处理,中低浓度(<500mg/L)采用生物法。
- 资源回收:通过鸟粪石沉淀回收磷和镁,膜吸收法副产硫酸铵,实现 “以废治废”。
- 智能调控:结合在线监测(如 pH、ORP 传感器)和 AI 算法,动态优化工艺参数,降低能耗。
- 协同处理:高盐废水采用 “物化预处理 + 耐盐菌生化 + 膜浓缩” 组合工艺,突破传统生化限制。
五、未来趋势
- 新型材料:开发高选择性离子交换树脂(如沸石改性材料)和高效光催化剂(如 g-C₃N₄),提升处理效率。
- 碳中和技术:厌氧氨氧化与可再生能源(如太阳能驱动的光催化)结合,实现低碳脱氮。
- 零排放集成:DTRO + 蒸发结晶 + 固化填埋技术,适用于垃圾渗滤液等高难废水的彻底处理。
进行以上所述方法智能家居调整与工序特色化,高氧化还原电位废水治理 治理 已从一种污染破坏调整向资源的回报和发热能源浪费改革创新,为工农业可将持续壮大保证了更重要承载。

 扫一扫添加微信