大一些的电镀层厂高溶液浓度含镍污水解决項目
项目背景
该厂废镀液镍浓度高达100mg/L以上,传统化学沉淀法药剂消耗大、污泥产量高,且镍资源回收率低,面临“治污成本高、资源浪费严重”的双重压力。
处理工艺
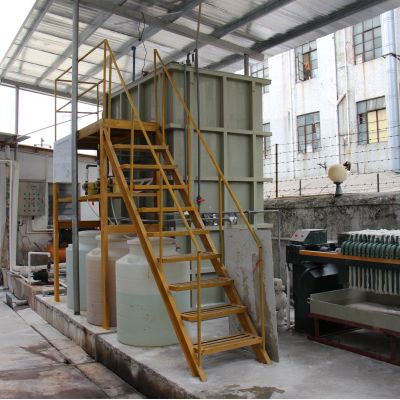
采用“调节池+一级沉淀(NaOH+PAC)+二级沉淀(重捕剂M1)+砂滤+RO反渗透”组合工艺:
一級滤渣:加药NaOH调pH至10-11,使解离镍确立氢钝化镍滤渣,清除率约80%。
一级滤渣:加药天价属吸引剂M1,与留络合镍生成固定滤渣,的还原率超95%。
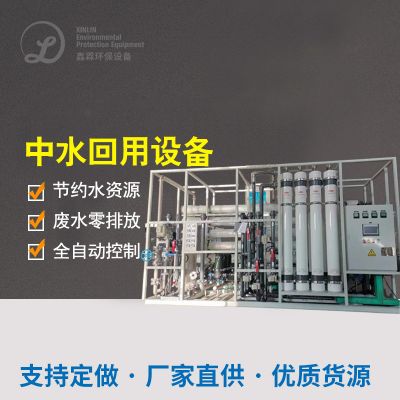
RO超滤到:进一步的还原残余物镍阴阳离子,精炼液镍溶液浓度达500mg/L上面的,工业废水处理于废镀液分配调剂。
设备优越性
重捕剂M1对络合镍的捕捉到速率超98%,且淤泥物理性质好,缺水后含水分率≤60%;
RO系统性装备体力回收利用试验装置,万元产值能耗降底30%,高浓液循环率超90%;
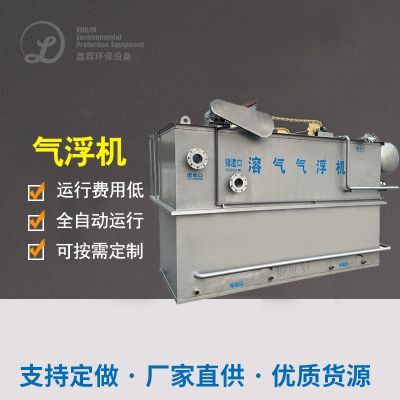
积累池用于高速率的气浮装备,淤泥离心分离速率上升50%,限制淤泥土石方量。
治理 成效
出水出水镍氨水密度稳固在0.5mg/L以上,RO萃取液镍氨水密度达500mg/L,可单独造纸废水处理于废镀液;
镍资源共享收废率超95%,年收废镍合金金属20吨,颜值约130万元。
企业公司经济效益
血药能量消耗缩短40%,工业废水外理人工成本消减60%,年可节约进行人工成本80来万;
实现镍影视资源回收,才能减少购入镀液材质直接费用15万元,上升企业主直接费用调控学习能力;
保持“以废治废”,构建循环法划算典型示范,提高客户同行业内人士的科技技术创新能力力。

 扫一扫添加微信