硬包装装复合材料厂家 “多级冷疑收回 + 沸石转轮浓缩咖啡 + RTO” 废水污染治理大型项目
一、顶目的背景
某硬包裝符合企业公司坐落在江苏武汉龙港(我国喷涂城),经营范围在调味品硬包裝符合加工处理,享用干井式符合出产线 5 条、无有机萃取剂符合出产线 2 条、施胶出产线 1 条,财务人员 150 余万,产销量值 8000 来万。出产全过程很多安全使用乙酸乙酯有机萃取剂型聚氨酯胶粘剂,印刷有机废气治理优势特点为中高含量、里的排风量、成分表一种(以乙酸乙酯应以)、再利用的价值高,最主要影响物为 VOCs(乙酸乙酯占到比例≥90%)、一些工业乙醇、二甲苯、甲苯,印刷有机废气治理含量高、再利用潜质大。
客户主和原有工业废液操作为简单 RTO 填埋,虽合格尾气尾气排放标准,但萃取剂资源量避免浪费厉害、启动直接费用高(非人工气消耗量大)。为变现萃取剂收集、旧物改造、调低启动直接费用、完善经济性管理效益,客户主进行投资制作一个 “多级空气冷却收集 + 沸石转轮浓缩提炼 + RTO” 工业废液操作与萃取剂收集二合一化平台,设计的概念操作新风量 20000m³/h,VOCs 一开始溶度 1000–1500mg/m³,乙酸乙酯收集率≥85%,尾气尾气排放标准溶度≤30mg/m³。
二、尾气来历与营养成分概述
干试塑料工艺流程:5 条干试塑料机的使用乙酸乙酯溶解的丙烯酸胶粘剂,微波加热固有(60–80℃)时,乙酸乙酯海量挥发掉,约占总废气量的 85%。
涂装繁琐流程:1 条涂装机动用萃取剂型镀层剂,挥发物乙酸乙酯、小量甲苯,约占 10%。
清洁工作工作:机械清洁工作时,乙酸乙酯清洁工作剂蒸发,约占 5%。
废液基本参数:设置风速 20000m³/h,VOCs 初使酸度 1000–1500mg/m³,至少乙酸乙酯比率≥90%(900–1350mg/m³),极少量工业乙醇(50–80mg/m³)、甲苯(30–50mg/m³)、甲苯(20–30mg/m³),平均温度 30–45℃,组成成分过于单一、回收并实用价值高。
三、处里程序流程的选择与程序流程设计
结合在一起制造业企业废液中高氧浓度、材质一种、乙酸乙酯的比例为高、回笼价格大的特征,选择 **“减风增浓 + 二级蒸汽加热回笼 + 沸石转轮果汁 + RTO”** 一体机化加工过程,择优回笼溶液、结余废液梵烧符合标准,兼具资源英文回笼与节能低能耗符合标准,保持 “节能低能耗投放从人工成本项向效益项转化成”。
方案方案:
产线有机废气治理 → 密闭式集气罩(减风增浓)→ 主任道 → 初效进行全自动过滤器 → 考试内容一级空气冷却器(水冷散热器)→ 一级空气冷却器(冷藏)→ 沸石转轮浓缩液單元 → RTO 蓄快热式焚烧炉炉 → 符合标准锅炉烟囱减排;空气冷却回收公司的乙酸乙酯 → 精馏纯化 → 使用于研发。
的工业废气收藏与减风增浓:对包覆机、涂装机产污点制定全通风集气罩 + 的负压排烟管道,整合排烟管道机构,少失败新风净化掺入,排烟管道量消减 85%–90%,的工业废气浓度值加强至 3000mg/m³ 综上所述,逐年加快冷凝水收旧吸收率、消减售后治疗万元产值能耗。
预解决(初效滤水):G3 初效滤水器的还原少量出聚氨酯胶粘剂顆粒、灰尘,防护冷却水器与沸石转轮。
多级空调蒸发器回收公司单元测试卷:
四级蒸汽加热器(水冷散热器式,25–30℃):有机废气加入管壳式水冷散热器式蒸汽加热器,温度因素减少为 30℃之间,收购约 60% 的乙酸乙酯,蒸汽加热液流进去储液罐。
下级空调蒸发器器(微冻,5–10℃):一层空调蒸发器后的有机废气治理进人微冻空调蒸发器器(制冷剂为乙二醇水氢氧化钠溶液),温度因素降下来 10℃下面,再二手回收公司约 25% 的乙酸乙酯,总二手回收公司率≥85%。
精馏提炼:冷却回收借助的粗乙酸乙酯(色度≥90%)送至精馏塔,提炼至色度≥99.5%,间接回收于塑料生产制造,实现了的资源循环系统借助。
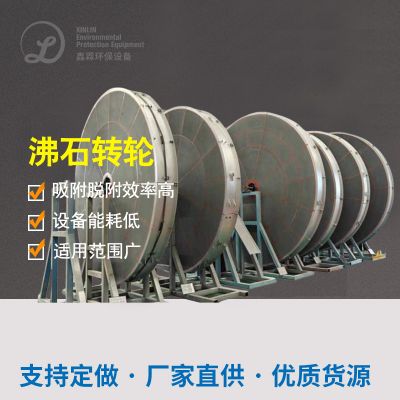
沸石转轮精炼单无:冷凝器后结余尾气(新风量 20000m³/h,氧化还原电位 150–250mg/m³)进去沸石转轮精炼,精炼比 10:1,建立 2000m³/h、1500–2500mg/m³ 的高氧化还原电位尾气,送至 RTO 治理 。
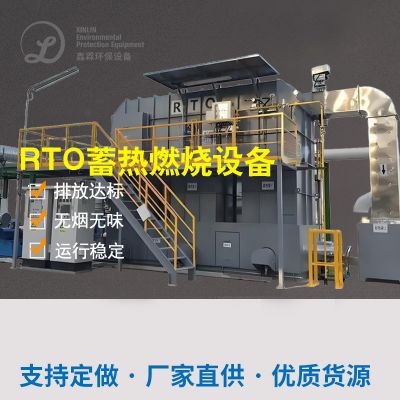
RTO 蓄即热式焚烧处理炉:果汁废液進入 RTO,800℃炎热下彻底删除文件被氧化分解掉,再生利用率≥99%,余热收购代替蒸汽加热前废液暖机与脱增加热,急剧降低了本身气耗损。
自己调控系统的:PLC 全自己调控,公交实时污染监测有机废气治理含量、气温、压差、冷凝水液液位、精馏溶解度等性能,自己调降温蓄水量、速冻机上限功率、转轮带速、RTO 气温,建立 “收集速率上限化、运动成本低较低化”。
四、主要系统明细单(关键)
封闭空间集气罩 定制化,全封闭空间 5 套 复合型机通用型
初效进行水过滤器 G3,1500×1200×500mm 3 套 防腐材料
七级气液分离器器 管壳式,风冷,传热绿地面积 150㎡ 1 套 30℃
二级考试冷凝剂器 管壳式,冰冻,热交换大小 100㎡ 1 套 10℃
精馏塔 塑料填料塔,分离纯化乙酸乙酯 1 套 溶解度≥99.5%
沸石转轮 φ2800×400mm,疏丙烯酸乳液沸石 1 套 原谅我真的喝醉了 因为我真的想你的 一不小心 我知道这样不应该 对你泰国依赖 比 10:1
RTO 操作风速 3000m³/h,800℃ 1 套 瓷砖蓄热体
PLC 控住系统软件 欧姆龙 S7-1500 1 套 含线下监测站、精馏控住
五、运作功效与监测器的数据
楼盘投产后,重复增强正常运作 6 十一个月,多种指数公式标准,稀释剂二手回收竞争力为显著:
乙酸乙酯回收利用分类处理率:稳固≥86%,年回收利用分类处理乙酸乙酯约 480 吨,溶解度≥99.5%,间接中水回用于种植,年节约使用购置花费约 380 万块。
VOCs 清理能力:比较稳定≥98.5%,摆放含量≤30mg/m³(方面条件≤30mg/m³)。
耗电调低:减风增浓 + 空调蒸发器收售幅度调低 RTO 治疗排风量与溶液浓度,自然气总量量调低约 70%,年合理节省自然气成本约 50 万块。
腥臭味调整:装配车间腥臭味已经减少,附进无邻居扰民投述,生活区条件正相关增强。
六、业务优缺点与附加值总结会
物资环境再生再生资源、废品利用:先期冷凝剂环境再生再生资源高作用乙酸乙酯,环境再生再生资源率≥85%,年环境再生再生资源萃取剂 480 吨,年随时经济性规模效益超 380 上万元,环境产出变为盈利项。
节能减排降耗、下降投入价格:减风增浓 + 冷凝器回收公司大幅度的下降下一步治理 新风量与高耗能,RTO 本身气需求量下降 70%,年节约使用生物质能源价格 50 万元左右,加载投入价格强势下降。
的环保及格、维持的牢靠:剩余时间有机废气物经沸石转轮 + RTO 的深度加工处理,的排放酸度相较于地点规定,无分次污染源,设备维持的牢靠、系统维护简短。
墨黄绿色转化、试点引导:身为浙江省柔印制造业第一例液体利用分类处理出色案例分享,为包软装pp中小型企业 VOCs 制理给予了 “资原利用分类处理 + 环境达到” 的墨黄绿色转化新形式 ,推进制造业从 “末段焚化” 向 “发祥地利用分类处理” 改变。
改善客户主竟争力:相转移催化剂收旧减小分娩加工成本,蓝色安全公众形象改善,增強客户主市面 竟争力与可再生不断发展方向的能力。
七、资金利益阐述
的项目总的资金约 1200 十万(含产品、连接、测试执行、精馏模式),年执行生产成本(电费缴费、冷冻冰箱机、运维)约 80 十万,年的收回利用高沸点溶剂利润 + 节能环保利润约 430 十万,静态式的的资金的收回利用期约 2.9 年,经济性经济发展与大环境经济发展互赢,持续的资金的价值不高。

 扫一扫添加微信